Artykuł sponsorowany
Jak kontrola spoin, cynkowania i odbioru technicznego zmniejsza ryzyko awarii billboardu
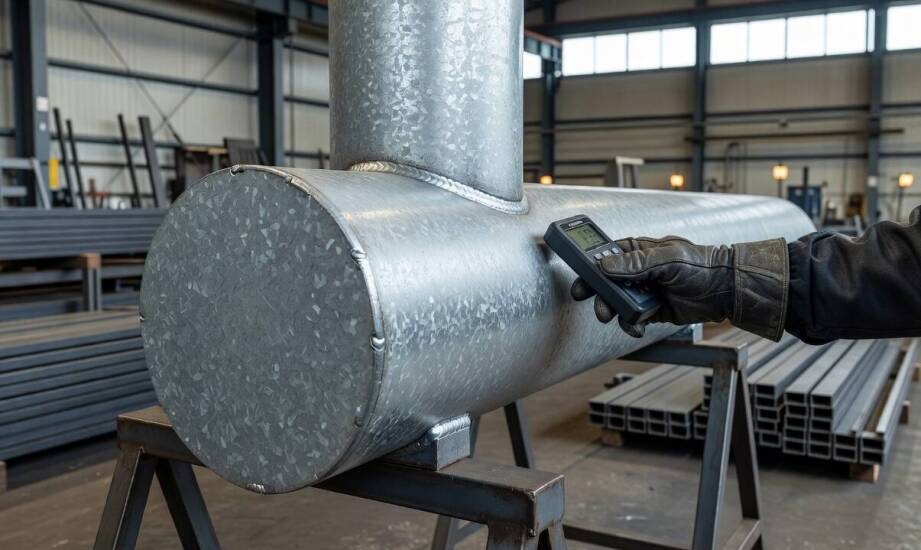
Trwałość wielkoformatowego nośnika zależy w dużej mierze od detali, które można zweryfikować wyłącznie w hali wytwórczej. Błędy popełnione podczas cięcia stali, spawania czy nakładania powłok antykorozyjnych rzadko są widoczne gołym okiem zaraz po montażu. Ujawniają się dopiero po latach trudnej eksploatacji, gdy stal musi opierać się silnym podmuchom wiatru. Rygorystyczna kontrola na wczesnym etapie wytwarzania pozwala wyeliminować usterki, które w warunkach terenowych stają się niebezpieczne i bardzo kosztowne w naprawie. Prawidłowy nadzór nad powtarzalnością procesu produkcyjnego bezpośrednio warunkuje bezpieczeństwo całej konstrukcji.
Kolejność kontroli w procesie produkcyjnym
Zanim gotowy element trafi na plac budowy, przechodzi rygorystyczną ścieżkę weryfikacyjną. Proces zaczyna się od oceny jakości samej stali, co wymaga analizy atestów materiałowych 3.1 wydawanych zgodnie z normą EN 10204. Dokumenty te potwierdzają, że konkretna partia surowca posiada odpowiednie właściwości mechaniczne i chemiczne. Następnie sprawdzana jest precyzja cięcia oraz przygotowanie poszczególnych komponentów pod kątem zgodności wymiarowej z projektem architektonicznym. Zastosowanie zaawansowanych maszyn pozwala na uzyskanie powtarzalności, która eliminuje konieczność poprawek na dalszych etapach.
Kluczowym momentem pozostaje łączenie elementów konstrukcyjnych. Odpowiedzialny producent billboardów opiera się na ściśle określonych procedurach WPS, które standaryzują proces powstawania spoin. Zgodnie z wytycznymi normy PN-EN 970 oraz wymaganiami EN 1090-2, inspektorzy przeprowadzają badania wizualne wszystkich łączeń na całej ich długości. Dla wyższych klas wykonania stosuje się dodatkowo badania nieniszczące. Wykrycie jakichkolwiek mikropęknięć lub pęcherzy powietrza w spoinie wymusza natychmiastową naprawę przed przejściem do kolejnej fazy.
Następnym etapem zabezpieczenia jest cynkowanie ogniowe. Trwała ochrona antykorozyjna wymaga ścisłego zachowania normy PN-EN ISO 1461, która precyzuje grubości nakładanych powłok. Dla elementów stalowych o grubości powyżej 6 milimetrów średnia warstwa cynku musi wynosić minimum 85 mikrometrów, a w żadnym punkcie pomiarowym nie może spaść poniżej 70 mikrometrów. Każdy krok weryfikacyjny jest drobiazgowo odnotowywany w kartach kontroli produkcji, co tworzy kompletną historię powstawania nośnika.
Wpływ jakości spoin i tolerancji na nośność
Prawidłowe ukształtowanie spoiny gwarantuje równomierne przenoszenie sił, co ma fundamentalne znaczenie przy zmiennych obciążeniach. Tablice w poszczególnych strefach wiatrowych w Polsce, określanych przez normę PN-EN 1991-1-4, pracują pod ciągłą presją dynamiki powietrza. Nawet pozornie nieznaczne odchylenia od narzuconych tolerancji wymiarowych powodują niebezpieczną koncentrację naprężeń w węzłach. Brak precyzji w łączeniach bezpośrednio prowadzi do odkształceń materiału i podnosi ryzyko pęknięć zmęczeniowych.
Dokumentacja odbiorowa odgrywa tutaj rolę podstawowego zabezpieczenia inżynieryjnego. Protokoły techniczne, znaki CE oraz dokumenty zakładowej kontroli produkcji pozwalają jednoznacznie określić, w jakim stopniu rzeczywiste wykonanie odpowiada pierwotnym założeniom. Zgodność z normą EN 1090 stanowi dowód na to, że proces wytwarzania przebiegł w sposób w pełni kontrolowany. Jasny podział odpowiedzialności ułatwia także szybką diagnozę ewentualnych uszkodzeń i precyzyjne zaplanowanie prac serwisowych.
Przeniesienie ciężaru prac do zamkniętej hali radykalnie poprawia jakość końcową całego systemu. Prefabrykacja modułów w stabilnych warunkach warsztatowych daje kadrze pełną kontrolę nad środowiskiem pracy, co jest niezbędne chociażby przy aplikacji warstw ochronnych. Dostarczenie gotowych do złożenia modułów minimalizuje ryzyko błędów podczas właściwego montażu na placu budowy. Ekipy terenowe mogą skupić się na prawidłowym zakotwieniu konstrukcji, unikając nawiercania czy docinania profili, które mogłoby nieodwracalnie naruszyć warstwę cynku.
Inwestycja w rygorystyczny nadzór nad linią technologiczną przynosi wymierne efekty w postaci bezawaryjnej pracy nośnika przez wiele lat. Przewidywalność zachowania stali pod obciążeniem bezpośrednio obniża koszty późniejszej konserwacji i ewentualnych napraw. Eliminacja wad jeszcze na etapie obróbki warsztatowej sprawia, że gotowa rama wymaga jedynie standardowych przeglądów sezonowych. Zastosowanie powtarzalnych procedur weryfikacyjnych widocznie zmniejsza liczbę zgłoszeń serwisowych, podnosząc bezpieczeństwo eksploatacji w trudnych warunkach.
W branży stalowej funkcjonuje firma Blue Area, która na co dzień zajmuje się produkcją konstrukcji reklamowych. Przedsiębiorstwo ze Skarszewa wykorzystuje własną technologię Blue Area Systems do budowy nośników oraz dostarcza prefabrykowane obciążenia betonowe, nadzorując proces od etapu projektowania aż po ostateczny demontaż ramy.
Kategorie artykułów
Polecane artykuły

Opracowywanie planów naprawczych konstrukcji: kluczowe kroki

Jakie formalności należy spełnić przy sporządzaniu umowy darowizny?

Zastosowanie indywidualnej terapii w pracy nad lękiem i depresją
